
大量生産においてSBSを使用する際、不良品率をどのように低減すべきか?
高いスクラップ率がSBS大量生産には実際のコストが伴います。不良品1個ごとに、材料の無駄、時間の無駄、そして労力の無駄が生じます。幸いなことに、スクラップは偶然発生するものではありません。あなた次第で管理できます。
不良品率を低減するためにSBS大量生産においては、安定した原材料、厳密に管理された配合設計、そして標準的な製造工程が不可欠です。多くの不良は、これらのいずれかの要素にわずかな変化が生じることによって発生します。まずは最も脆弱な箇所を特定し、その後、プロセス全体にわたって一貫性を確立しましょう。[1][2]
これは単純なように聞こえますが、多くの工場では依然としてこの課題に苦慮しています。ここでは、不良品発生の真の原因を一つひとつ丁寧に解説していきます。最後には、ほとんどの製造業者がどこで管理を失っているのか、そしてその改善策がどのようなものかをご理解いただけるでしょう。
SBSの大量生産において、高い不良品率を招く主な要因は何でしょうか?
スクラップは、たったひとつの不良ロットから生じるわけではありません。プロセス全体にわたる小さな課題が積み重なって発生するものです。多くのチームは、製品の出荷量が落ちるまでその事実に気づきません。
高いスクラップ率の間SBS大量処理の問題は、通常、複数の要因が複合的に作用して生じます。原材料のばらつき、混合条件の不安定さ、プロセス管理の不備、設備の摩耗、さらには作業者の習慣など、あらゆる要素が影響を及ぼします。いずれの原因も単独では作用せず、それらが総合的に重なり合うことで、不良率が増大します。[1][2][3]
相互に作用し合う要因
ある週、不良品率が一晩で約3%からほぼ9%に急上昇したことを覚えています。当初は夜勤の新人オペレーターのせいだと思い込みましたが、記録を確認してみると、同時に三つの変化が起きていたのです。供給業者が少し異なるロットの原材料を納入していたこと、ミキサーの定期メンテナンスが二か月間行われていなかったこと、そして夜勤班が時間を節約するために定例の粘度検査を省いていたことです。これらの三つの要因のいずれかだけでは、不良品率の急増は起こらなかったでしょう。しかし、それらが重なり合った結果、大きな変動が生じたのです。
私の経験から言えば、ある工程で小さな変化が起きても、それだけで危機に至ることはほとんどありません。問題は、いくつかの小さな変化が同時に重なるときに始まります。少し異なるロットの原材料が、やや高温で稼働する設備と出会ったり、検査を省略する作業者が現れたり――こうした状況が重なると、不良品率が一気に跳ね上がります。
スクラップ問題が発生した際には、五つの観点から検討します。それぞれの要素は相互に影響し合うため、決して個別の課題として切り離して対処することはありません。
|
要因 |
何がうまくいかないのか |
結果が懸かる |
|
原材料 |
バッチ間のばらつき |
不均一な溶融挙動 |
|
配合式 |
比率やタイミングの誤り |
弱い部分や不均一な部分 |
|
処理条件 |
温度または圧力のドリフト |
歪み、空洞、ショートショット |
|
設備 |
摩耗、不十分なメンテナンス |
繰り返し発生する欠陥 |
|
オペレーターの実践 |
手順を飛ばし、検査を急いで行った |
早期警戒を見逃した |
スクラップスパイクの根本原因をたどってみると、ほとんどの場合、この表の2つ以上の行に同時に影響が及んでいます。だからこそ、一つの対策を講じただけでは、問題全体を解決することはめったにないのです。
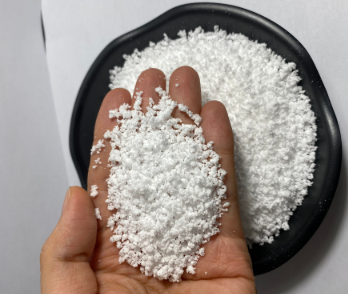
不良SBS部品を低減するための配合調整方法とは?
劣ったレシピは、紙面上では必ずしも悪く見えない。実際にラインがフルスピードで稼働して初めて、その弱点が露呈するのだ。
不良品となるSBS部品の発生を抑えるためには、ラボ試験だけに頼らず、実際の生産データに基づいて配合設計を見直してください。比率や混合時間、温度のわずかな変化でも、材料の流動性は大きく変わります。最終的な配合を確定する前に、実際の生産速度下でその変更案を十分に検証しましょう。[2][3]
なぜラボの成功がラインの成功を保証しないのか
私は混合の均一性に細心の注意を払っています。なぜなら、多くの問題はここから生じるからです。SBS配合物の管理が厳密でない場合、原料の配合比や混合時間のわずかな変化によって、加工工程に移行した際の材料の挙動が大きく変わってしまうことがあります。
だからこそ、私は配合の調整を一度きりのラボ作業として捉えません。小さな試験バッチでは完璧に見える配合でも、本格的な生産スピードや高いせん断力、長時間の稼働といった条件になると、思わぬ不具合が生じることがあります。新しい配合は、常に日常の生産と同じ条件下で試験を行い、制御されたラボ環境だけにとどめません。
下の表は、全ラインでの使用を承認する前に、各配合変更をどのように比較しているかを示しています。
|
テストステージ |
私が確認すること |
なぜ重要なのか |
|
ラボバッチ |
基本的な材料の挙動 |
式が実行可能であることを確認する |
|
試運転 |
実際の速度下での挙動 |
隠れた流れの問題を明らかにします |
|
フル生産 |
長時間にわたる一貫性 |
長期的な安定性を確認する |
パイロットランを省くのは、私がよく目にする最も典型的なミスです。一見早く済むように思えますが、結果的に後々かえって多くの時間を要することになりがちです。
原料の等級選定は、SBS製品の不良率に影響を及ぼすのでしょうか。
材料はデータシート上では問題なく見えても、実際の生産ラインではトラブルを引き起こすことがあります。紙上の仕様と現場での運用との間にこうしたギャップが存在することは、多くのチームにとって意外な事実です。
はい、原料グレードの選定は、SBS製品の不良品率に直接影響を及ぼします。小規模試験では良好な性能を示したグレードでも、生産量が増えるとばらつきが顕在化することがあります。仕様書だけでなく、自社のプロセスに適したグレードを選定することで、不要な変動を低減できます。[1][2]
仕様だけでなく、プロセスに合わせたグレード選定を
私は、大量生産においては、原材料のグレード選定が多くの人が想像する以上に重要だと考えています。一見、理論上は完璧に見える材料でも、その均一性や加工条件にわずかな変化が生じるだけで、量産規模が拡大した際に問題が発生することがあります。
数年前、私はコスト削減のため、より安価なSBSグレードに切り替えた工場と協力したことがあります。小規模な試験では一見問題はなかったのですが、本格的な量産に移行したところ、わずか2週間で不良品率が急増しました。新規格はデータシートに記載された値よりも、バッチ間のばらつきが大きく、その原因を突き止めるのにほぼ1カ月を要しました。紙面上では特に異常は見受けられなかったからです。その後、元のグレードに戻したところ、不良品率は数日で正常な水準へと回復しました。
だからこそ、グレードを選ぶ際には技術データシートだけを確認するのではなく、そのグレードが実際に稼働する工程内でどのように振る舞うかにも着目しています。多少の許容範囲を広くとれる一方で、安定性が一貫して高いグレードは、量産においてしばしばより優れた性能を発揮します。これは、数値上の規格は厳密でも、実績に基づく安定性にやや欠けるグレードと比べて、まさに当てはまる事実です。
不要なばらつきを削減するメーカーには、共通して一つの習慣が見られます。彼らは、紙面上で最も優れた数値を示すグレードを追い求めるのではなく、自社の既存プロセスに確実に適合する材料を選定します。このたったひとつの習慣が、生産開始前から回避可能な不良品の大部分を防ぐのです。
長期的な製造において、SBSの廃棄物を削減するための生産工程の標準化とは?
長期的な製造現場では、たった一つの改善策よりも、一貫性がより大きな成果をもたらします。標準がなければ、毎日の作業は気づかないうちにそれぞれ異なる方向へとずれていってしまいます。
生産工程の標準化により、各シフトで工程手順・設定値・資材搬送を一貫して同一に保つことで、SBSの廃棄物を削減できます。明確な手順と定期的なモニタリングによって、時間の経過とともにスクラップへと積み重なる微小なばらつきを低減します。なお、標準はあくまで調整を許容しつつも、安定した出発点に基づいて設定されるべきです。[2][4][5]
再現可能な基盤の構築
長期的な製造において、最大のチャンスはしばしば標準化に由来すると私は考えます。明確な作業手順、安定した加工パラメータ、一貫した資材取り扱い、そして定期的なモニタリング——これらすべてが、回避可能な生産ばらつきの低減に寄与します。[2][4]
標準化とは、プロセスに一切の調整を必要としないことを意味するものではありません。むしろ、調整は推測や勘に頼るのではなく、管理され再現性のある基盤の上で行われることを指します。すべてのシフトで同じ手順が踏まれれば、同時に変動する要因が少なくなるため、不良品の急増の真の原因を特定しやすくなります。
以下は、非標準化されたラインと標準化されたラインを比較する方法です。
|
エリア |
標準作業なし |
標準作業により |
|
シフトの引き継ぎ |
不整合なメモ |
明確で繰り返し可能なチェックリスト |
|
パラメーター設定 |
メモリで調整済み |
文書化され、ロック済み |
|
マテリアルハンドリング |
演算子によって異なります |
全員に適用される定められた手順 |
|
問題の追跡 |
原因を特定するのは難しい |
より簡単で、変数も少ない |
SBSの量産において、不良品率の低減は通常、材料を単に変更するだけでは実現せず、より優れたプロセス管理によるものです。目標は、ばらつきがどこで生じるのかを明確に把握することにあります。これにより、原材料、配合設計、加工工程、そして日常の操業をより効果的に連携させることができます。[1][2][4]
結論
より低いSBSスクラップ率は、材料の変化だけではなく、プロセス制御から来る。最も弱いリンクを修正してから、システム全体を標準化します。Yudahangでは、毎日メーカーと協力しています。原材料、配合、プロセスを1つの安定したシステムにリンクするのを支援します。
参考文献
[1] ホールデン、G.、クリヒェルドルフ、H. R.、クィーク、R. P.(編)。熱可塑性エラストマー:ブロック共重合体ハンドブック。ハンザー・パブリッシャーズ。
[2] モートン=ジョーンズ、D. H. 高分子加工。シュプリンガー・サイエンス&ビジネス・メディア。
[3] ホワイト、J. L.、ポテンテ、H. 『ゴムを用いたエンジニアリング―ゴム部品の設計法』ハンサー・パブリッシャーズ。
[4] モントゴメリー、D. C. 統計的品質管理入門。ワイリー社。
[5] ジュラン、J. M.、およびゴッドフリー、A. B.(編)。『ジュランの品質ハンドブック』。マグロウヒル社。
[6] カーク=オスマ―化学技術百科事典。高分子加工およびエラストマー材料。ワイリー社。